

Какие характеристики токарного станка реально влияют на работу
Перед сравнением характеристик уточните, доступна ли оплата после осмотра станка. Затем проверьте гарантию и наличие запчастей на складе. Отдельно уточните, проводят ли проверку станка перед отправкой. Сопоставьте размеры рабочей зоны с деталями, которые предстоит обрабатывать. Затем оцените жёсткость конструкции и возможности привода. Жёсткость конструкции — способность основных узлов сохранять положение под усилием резания. Шпиндельный узел — механизм, который вращает заготовку и удерживает ось её вращения. От них зависит результат обработки. Также важны размеры рабочей зоны, масса станка и доступные режимы резания. Шпиндельный узел — это механизм, который вращает заготовку и задаёт ось её вращения. Биение — это отклонение патрона или детали от ровного вращения; оно влияет на точность и стабильность обработки. Эти параметры показывают, сможет ли станок удержать размер под нагрузкой, дать чистую поверхность и обработать нужную заготовку без вибраций. Высокая мощность двигателя сама по себе этого не гарантирует: при слабой станине — несущем основании станка — или люфтах в шпинделе — зазорах между деталями узла, из-за которых шпиндель смещается под нагрузкой, — резец будет отжимать, а деталь — уходить от размера. Для гаражной мастерской характеристики выбирают от реальных деталей и требуемой точности. Если операции повторяются, это учитывают отдельно.
Токарный станок — это оборудование, в котором заготовка вращается, а режущий инструмент снимает с неё слой материала и формирует нужный размер. Станина служит основанием, а шпиндель вращает заготовку. Суппорт перемещает резец — режущий инструмент — по продольной или поперечной подаче. Подача — это перемещение резца вдоль или поперёк заготовки. Она влияет на чистоту поверхности: большая подача оставляет более заметную риску, малая подходит для чистового прохода.
Какие характеристики токарного станка влияют на результат работы
Работу токарного станка определяют конструкция и геометрия рабочей зоны. Возможности привода задают подходящие обороты шпинделя и подачу. Только после этого паспортная мощность превращается в полезную производительность.
| Характеристика | На что влияет | Что ограничивает |
|---|---|---|
| Жёсткость конструкции | Точность, чистоту поверхности, устойчивость резца | Глубину резания и стабильность при нагрузке |
| Масса станка | Виброустойчивость | Склонность к колебаниям при черновом точении |
| Диаметр обработки и расстояние между центрами (РМЦ) — расстояние от центра шпинделя до центра задней бабки; оно задаёт допустимую длину детали при установке в центрах | Габариты заготовки | Максимальный диаметр и длину детали |
| Мощность привода | Съём материала за проход | Производительность при обработке твёрдых материалов |
| Шпиндельный узел | Биение, повторяемость, удержание нагрузки | Реальную точность и стабильность вращения |
| Частота вращения шпинделя и подачи | Качество поверхности, стойкость резца | Возможность подобрать режим под материал |
| Патрон — зажимной узел шпинделя, который удерживает заготовку, — и смазочно-охлаждающая жидкость (СОЖ) | Надёжность закрепления и температура резания | Безопасность работы и чистоту поверхности |
Проверять характеристики по отдельности бесполезно. Длинная заготовка требует достаточного расстояния между центрами, жёсткой конструкции и поддержки задней бабкой — подвижным узлом со стороны свободного конца детали. Большой диаметр детали требует низких оборотов и запаса крутящего момента. Здесь паспорт превращается в практику.
Ключевые критерии перед выбором:
- Размеры рабочей зоны должны перекрывать размеры заготовок с запасом на патрон, центр и проход резца.
- Жёсткость конструкции должна соответствовать длине детали и предполагаемой глубине резания.
- Диапазон оборотов должен включать низкие значения для крупных деталей и высокие — для малых диаметров и чистовых проходов.
- Подачи должны позволять отдельно настроить черновую и чистовую обработку.
- Патрон и шпиндель оценивают вместе: они влияют на соосность заготовки. Затем проверяют состояние подшипников — от них зависит стабильность вращения.
Жёсткость и масса станка
Жёсткость показывает, насколько станок сопротивляется прогибу под нагрузкой. Она также снижает скручивание и вибрации. Масса помогает гасить колебания, но сама по себе не заменяет качество основных узлов станка.
Под жёсткостью понимается способность основных узлов станка сохранять положение при усилии резания. Если узлы смещаются, меняется глубина резания. Поверхность становится волнистой, а размер начинает «плавать». При сильных колебаниях резец может дробить металл.
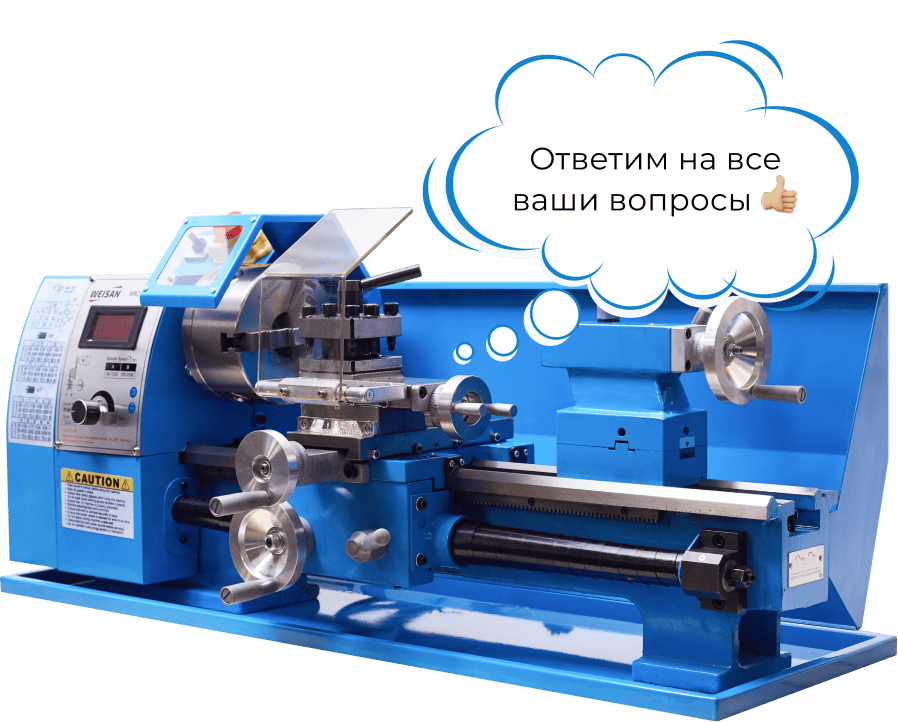
У токарного станка WEISAN RC210H800D MAX H-образная станина имеет массивные рёбра жёсткости и усиленную зону передней бабки — узла, в котором расположен шпиндель. Это снижает вибрации под нагрузкой. Такая геометрия повышает сопротивление скручиванию. Это пример конструктивной связи, а не универсальное правило для любой тяжёлой модели.
| Признак конструкции | Практический эффект | Что проверить |
|---|---|---|
| Широкие направляющие — продольные поверхности станины, по которым перемещается суппорт, — и массивные рёбра | Меньше прогиб суппорта при резании | Геометрию направляющих, качество литья |
| Усиленная зона передней бабки | Стабильнее шпиндель под нагрузкой | Наличие люфтов и биения |
| Большая масса нетто | Ниже склонность к колебаниям | Способ установки на верстак или тумбу |
| Длинная станина | Позволяет работать с валами | Соответствие длины жёсткости конструкции |
Недостаток массы заметен при обдирке — снятии большого слоя металла за проход. Он также проявляется, когда деталь сильно выступает из патрона или резец проходит участки с разрывами поверхности. В этих режимах усилие резания меняется скачками. Колебания начинают передаваться от резца к заготовке и обратно.
Но «тяжелее» не всегда означает «точнее». Тяжёлый станок с изношенными направляющими или люфтами суппорта всё равно может вибрировать. Отдельно проверьте, насколько жёстко закреплена тумба. Основание должно стоять ровно и жёстко; иногда проблема начинается именно под станиной.
Диаметр обработки и расстояние между центрами
Диаметр обработки и расстояние между центрами определяют, поместится ли заготовка в рабочей зоне. Диаметр выбирают по самой крупной детали, а РМЦ — по её рабочей длине с учётом патрона, центра задней бабки и способа закрепления.
Диаметр обработки — это предельный диаметр заготовки, который станок способен провернуть в конкретной зоне. Диаметр над станиной больше, потому что заготовка проходит над направляющими. Диаметр над суппортом меньше: суппорт занимает часть пространства.
| Параметр | Что показывает | Почему паспортный максимум не всегда рабочий |
|---|---|---|
| Диаметр над станиной | Предельный габарит над направляющими | Патрон, резец и способ крепления съедают запас |
| Диаметр над суппортом | Возможность продольного точения по всей длине | Он обычно существенно меньше диаметра над станиной |
| Расстояние между центрами | Длину заготовки, которую можно установить между центрами | Реальная длина уменьшается из-за патрона и центра |
У моделей одного распространённого типоразмера встречается диаметр над станиной 180, 210, 250 или 280 мм. Эти значения нельзя переносить на диаметр над суппортом. Диаметр над суппортом обычно меньше диаметра над станиной; точное значение смотрите в паспорте выбранной модели. Для проточки длинной детали важен второй размер.
Расстояние между центрами — это расстояние между центром шпинделя и центром задней бабки, определяющее допустимую длину заготовки. Для обычной гаражной мастерской часто рассматривают РМЦ 400 мм, но окончательный выбор зависит от длины собственных деталей.
Измерьте рабочую длину детали между точками закрепления. Если потребуется обрабатывать вал в центрах, патрон и вращающийся центр заберут часть РМЦ. Этот запас часто вспоминают слишком поздно.
Мощность привода и шпиндель
Мощность двигателя определяет доступную энергию для резания, а шпиндельный узел передаёт её заготовке и удерживает точность вращения. Для тяжёлого прохода нужны обе составляющие: двигатель с запасом по нагрузке и шпиндель без заметного биения или люфта.
Мощность выбирают по материалу и режиму резания. Также учитывают диаметр заготовки и рабочие обороты шпинделя. Твёрдая сталь требует более осторожного режима, чем алюминий: растёт усилие на резце, и привод легче теряет обороты. При этом грубый резец или неверная пластина способны перегрузить даже мощный двигатель.
| Параметр | Что означает | Как проявляется ограничение |
|---|---|---|
| Мощность двигателя привода | Возможность поддерживать резание под нагрузкой | Обороты падают, двигатель перегревается |
| Крутящий момент на низких оборотах — тяговое усилие шпинделя при медленном вращении | Он показывает, сможет ли станок точить крупную заготовку без остановки привода | Заготовка «останавливает» привод |
| Жёсткость шпинделя | Устойчивость к деформации и вибрации | Появляется биение, ухудшается повторяемость |
| Проходное отверстие шпинделя — максимальный диаметр прутка, который можно пропустить через шпиндель насквозь | Диаметр прутка, который можно пропустить насквозь | Заготовку приходится резать на короткие отрезки |
Паспортную мощность нельзя читать как разрешение на любой режим. Двигатель может быть рассчитан на кратковременный максимум, а слабое место окажется в ремне, шестернях, патроне или жёсткости резцедержателя — узла, который фиксирует резец на суппорте. Возможности привода оценивают вместе с диапазоном оборотов и конструкцией станка.
Есть простой рабочий признак: при разумной глубине резания станок не должен резко терять обороты, а резец — оставлять рваную поверхность. Если это происходит, сначала уменьшают глубину резания или подачу, проверяют заточку и закрепление. Мощность — лишь одна часть уравнения.
Обороты шпинделя и система подач
Частота вращения шпинделя и подача задают режим резания. Низкие обороты нужны для крупных диаметров, нарезания резьбы и осторожного первого прохода; высокие — для малых деталей и части чистовых операций. Материал и режущий инструмент меняют выбор режима.
Частота вращения шпинделя — это количество оборотов шпинделя за минуту. При увеличении диаметра заготовки окружная скорость растёт даже при одинаковых оборотах. Поэтому крупную деталь нельзя раскручивать так же, как тонкий пруток.
Для модели WEISAN RC210H400 паспортный диапазон составляет 50–1500 об/мин на первой передаче и 100–2500 об/мин на второй. Первый работает там, где важны тяга и контроль, второй — там, где требуется более высокая скорость резания. Широкий диапазон полезен, но только если привод удерживает обороты под нагрузкой.
Подача работает иначе. Обороты вращают деталь, а подача перемещает резец. Слишком большая подача оставляет грубый след; слишком малая может привести к трению кромки вместо уверенного резания. Для чистовой обработки разумнее уменьшить подачу и глубину, но не превращать проход в бессмысленное «поглаживание» металла.
Дробление — это повторяющиеся вибрации, которые оставляют волны на детали. Вылет резца — это расстояние, на которое резец выступает из резцедержателя.
| Признак на детали или станке | Что проверить | Действие оператора |
|---|---|---|
| Волны и дробление | Жёсткость, закрепление, обороты | Снизить обороты, проверить вылет резца и заготовки |
| Грубая винтовая риска | Подачу и состояние резца | Уменьшить подачу, сменить или настроить резец |
| Потемнение кромки, быстрый износ | Скорость резания и наличие СОЖ | Снизить режим, направить СОЖ в зону резания |
| Падение оборотов | Глубину резания, подачу, мощность привода | Уменьшить нагрузку за проход |
Почему нельзя просто поставить средние обороты и работать всегда? Потому что одинаковая частота вращения для деталей разного диаметра создаёт разные условия на режущей кромке. Сначала учитывают материал и диаметр заготовки. Затем выбирают резец и режим для конкретной операции. Иначе чистовой проход может стать источником брака.
Патрон, подшипники и СОЖ
Патрон — это зажимной узел шпинделя, который удерживает заготовку во время вращения. Подшипники шпинделя сохраняют стабильность вращения, а СОЖ управляет температурой и отводом стружки. Любой из этих элементов способен испортить результат, даже если станина и двигатель подобраны удачно.
| Оснащение | Для какой задачи подходит | Что контролировать |
|---|---|---|
| Трёхкулачковый патрон | Быстрая установка круглых и шестигранных заготовок | Состояние кулачков, биение, усилие зажима |
| Четырёхкулачковый патрон | Несимметричные детали и точная выверка | Независимость кулачков, время настройки |
| Цанговый патрон — зажим с разрезной втулкой-цангой, которая равномерно обжимает пруток | Подходит для точных цилиндрических заготовок малого диаметра | Соответствие цанги диаметру прутка |
| Система подачи СОЖ | Длительное резание, твёрдые стали, обработка с высокой тепловой нагрузкой | Направление струи, фильтрацию, отвод жидкости |
Патрон — это зажимной узел шпинделя, который удерживает заготовку во время вращения. Трёхкулачковый патрон удобен в повседневной работе. Четырёхкулачковый работает иначе: каждый кулачок регулируют отдельно, поэтому можно выставить деталь со смещением или закрепить квадратную заготовку. Цанговый патрон выбирают для точного повторяемого зажима цилиндрических деталей.
Подшипники шпинделя влияют на биение через люфт и стабильность оси вращения. Сначала проверяют плавность хода и отсутствие шума. Затем смотрят, не нагревается ли узел и нет ли ощутимого радиального люфта. Подшипники и жёсткость передней бабки влияют на вибрации и биение, поэтому их состояние проверяют до оценки удобства регулятора оборотов.
СОЖ — это смазочно-охлаждающая жидкость, которую подают в зону резания. Она охлаждает инструмент и помогает вывести стружку из места обработки. При обработке твёрдых сталей СОЖ помогает сохранить качество поверхности и ресурс инструмента; для редких коротких операций в гаражной мастерской её система не всегда обязательна.
Стружка тоже режет.
Если она повторно попадает под кромку резца, на поверхности появляются задиры. Поток СОЖ вымывает стружку из зоны обработки. Поддон и слив собирают жидкость и помогают поддерживать чистоту на рабочем месте.
Как сопоставить характеристики станка со своими задачами
Выбор начинают с деталей, затем переходят к режимам и оснащению. Такой порядок помогает не купить компактную модель, которая формально имеет нужную мощность, но не принимает заготовку по длине или вибрирует при первом серьёзном проходе.
| Шаг проверки | Вопрос | Решение |
|---|---|---|
| 1. Размеры деталей | Какой максимальный диаметр и рабочая длина? | Сравнить с диаметром над суппортом, над станиной и РМЦ |
| 2. Материал | Будет алюминий, конструкционная или твёрдая сталь? | Сначала оценить жёсткость и мощность станка. Затем определить, нужна ли СОЖ для выбранного материала и режима обработки |
| 3. Операции | Нужны втулки, валы, резьба, расточка? | Проверить доступные подачи и шаги резьбы. Убедиться, что задняя бабка подходит для работы с длинными валами. Затем выбрать нужную оснастку: патрон, центр и резцы |
| 4. Режим работы | Единичные детали или повторяющиеся операции? | Оценить ресурс, удобство регулировки и доступность запчастей |
| 5. Установка | Выдержит ли верстак массу и вибрацию? | Предусмотреть жёсткую тумбу и ровное основание |
Перед сравнением характеристик можно осмотреть станок и оплатить его после осмотра.
Мини-алгоритм перед покупкой:
- Составьте список заготовок. Для каждой укажите диаметр и длину, затем отметьте материал.
- Отдельно отметьте детали, которые нужно точить над суппортом.
- Проверьте РМЦ с учётом патрона и задней бабки.
- Сначала оцените массу и конструкцию станины. Затем сопоставьте предполагаемую нагрузку с мощностью привода.
- До сравнения характеристик уточните гарантию и наличие запчастей. Сроки поставки запросите отдельно. Затем запросите измеренное биение — отклонение детали от ровного вращения — и сведения о состоянии подшипников конкретного станка.
- Уточните тип патрона и проходное отверстие шпинделя. Затем проверьте диапазон оборотов и подач: подача показывает, с какой скоростью резец перемещается по детали.
Настольный станок подходит для небольших деталей и ремонтных задач в гараже или мастерской. Для крупной заготовки и производственного темпа потребуется оборудование другого класса. Ограничение задаёт вся механическая система.
FAQ
Ниже — короткие ответы на вопросы, которые возникают при сравнении размеров рабочей зоны, оборотов и жёсткости токарного станка.
Какой диаметр обработки нужен токарному станку для гаражной мастерской?
Нужен диаметр обработки, который перекрывает самую крупную заготовку с запасом на закрепление и проход резца. При длинном точении ориентируйтесь прежде всего на диаметр над суппортом. Диаметр над станиной показывает только предельный габарит детали над направляющими.
Почему нельзя выбирать станок только по диаметру над станиной?
Диаметр над станиной показывает габарит заготовки над направляющими. Суппорт уменьшает доступное пространство, поэтому деталь может помещаться в станок, но не проходить над суппортом при продольной обработке.
Сколько оборотов нужно токарному станку в гараже?
Для гаражных задач полезен диапазон с низкими оборотами для крупных деталей и резьбы, а также с верхним диапазоном для малых диаметров и чистовой обработки. Сначала учитывают диаметр и материал заготовки. Затем выбирают режим с учётом режущего инструмента.
Какая характеристика важнее при риске вибраций?
Сначала оценивают жёсткость конструкции, состояние направляющих и шпиндельного узла. Масса помогает гасить колебания, но не исправляет люфты, слабое крепление станка или неправильный режим резания.
Когда нужно спрашивать о подшипниках и биении?
Спросить стоит до покупки, особенно если планируются точные втулки, посадки, повторяющиеся детали или работа на высоких оборотах. Полезны измеренные параметры биения и сведения о проверке конкретного станка.