

Станина и жёсткость: почему от неё зависит точность настольного токарного станка
Человек выбирает первый станок и смотрит в паспорт: 900 Вт, 1100 Вт, обороты до нескольких тысяч, диаметр над станиной. Логика понятная. Больше ватт — увереннее рез.
А деталь выходит с конусностью в несколько соток на длине 100 мм. Мощность тут ни при чём.
Точность рождается там, где сила резания встречает сопротивление конструкции. Жёсткость описывают отношением J = P/δ, где P — приложенная сила, δ — вызванное ею перемещение [6]. Прогиб в микронах переходит в размер детали почти один к одному. Станина, которая «играет» на 30 мкм под нагрузкой, отдаёт эти микроны прямо в размер детали.
Короткий ответ
Точность настольного токарного станка определяет жёсткость силовой системы, а мощность двигателя задаёт только производительность съёма. Жёсткость считают как J = P/δ, отношение силы к упругому перемещению узла [6]. Для сравнения масштаба: по нормам точности токарных станков класса Н допуск диаметральных размеров составляет 40 мкм при длине измерения до 800 мм, 60 мкм при длине свыше 800 мм; для прецизионных классов — 20 мкм [8]. Сразу оговорка: учебные и бытовые машины стандарт не охватывает [4], поэтому на настольный станок эти цифры как гарантию не переносятся. Какую станину выбрать у настольного токарного станка: литую чугунную с достаточной массой, дальше по списку — схема опор шпинделя, сечение направляющих, жёсткость установки на тумбу.
1. Почему мощность и обороты не гарантируют точность резания
Паспортная мощность двигателя описывает энергетику привода. Геометрию станка — нет. Эти параметры живут в разных разделах стандартов и меряются разными приборами.
В видеоразборах в сети можно найти как это показано на замере: двигатель с заявленной пиковой мощностью 1100 Вт на холостом ходу потреблял 512 Вт при токе 2,3 А вместо паспортных 5 А. Цифра на шильдике — потолок, повседневный режим ниже. Читать её как обещание точности нельзя.
Разведём две группы параметров.
- Энергетические: мощность двигателя, ток, обороты шпинделя, тип привода. Отвечают за то, какой съём металла станок вытянет без просадки оборотов.
- Геометрические: биение шпинделя, прямолинейность направляющих, параллельность оси центров, допуск диаметра на заданной длине. Отвечают за то, каким выйдет размер.
Нормативный подход ко второй группе описан в ГОСТ 8-82. Стандарт определяет жёсткость через способность станка сохранять взаимное расположение узлов под внешней нагрузкой [1]. Переход от класса к классу задан геометрическим рядом со знаменателем j = 1,6, причём для отдельных показателей допускается j от 1,0 до 2,0 [2]. Испытания на точность проводят на окончательно собранном станке [3].
Настольный класс сюда формально не попадает, и «класс П по ГОСТ» на бытовом станке обещать нечестно. Но методика измерения работает на любой машине.
2. Жёсткость простыми словами: как J = P/δ превращается в микроны на детали
Жёсткость — это сопротивление узла упругому смещению под силой резания. Приложили 500 Н, узел ушёл на 25 мкм — жёсткость 20 Н/мкм.
От врезания резца до брака на детали путь короткий.
- Резец врезается, возникает сила резания P с радиальной составляющей.
- Суппорт, станина, передняя бабка и её опоры упруго деформируются на величину δ.
- Вершина резца уходит от номинального положения относительно оси шпинделя.
- На детали появляется конусность или «плавающий» диаметр от прохода к проходу.
Величина δ меняется по длине заготовки. У патрона система жёстче, у задней бабки мягче. Отсюда классическая бочка или конус на длинном валу.
Теперь про масштаб. Классов точности по абсолютной системе классификации пять: Н, П, В, А и С в порядке возрастания [7]. Для класса Н допуск диаметральных размеров — 40 мкм на длине до 800 мм, 60 мкм на длине свыше 800 мм; у прецизионных классов — 20 мкм [8]. Оговорюсь сразу: сам стандарт не распространяется на станки для учебных и бытовых целей [4]. Для настольной машины эти цифры работают как ориентир масштаба. Разница между 40 и 20 мкм — это разница между «подойдёт под шайбу» и «сядет в подшипник по посадке».
Класс нельзя определить на глаз. Серая крашеная отливка ничего не говорит о прямолинейности направляющих. Класс присваивают только по протоколу измерений.
Для домашней мастерской точность порядка 40 мкм на детали длиной 150 мм обычно приемлема — как ориентир масштаба, не как норма [4]. Для ремонта по посадочным местам такой точности уже мало.
3. Какая станина у токарного станка держит точность: силовая база машины
Через станину замыкаются все нагрузки — от передней бабки до опор, на которых станок стоит. Она задаёт взаимное положение каждого узла.
Что происходит при недостаточной жёсткости базы. Ошибка появляется не только под резцом.
Уводит корпус передней бабки, значит уводит ось шпинделя. Ведёт направляющие, значит суппорт идёт вкось от оси центров. Задняя бабка перестаёт совпадать с центром патрона. Один слабый элемент портит четыре узла сразу.
Типичный критерий опытного покупателя звучит прямо: «жёсткость в первую очередь и масса».
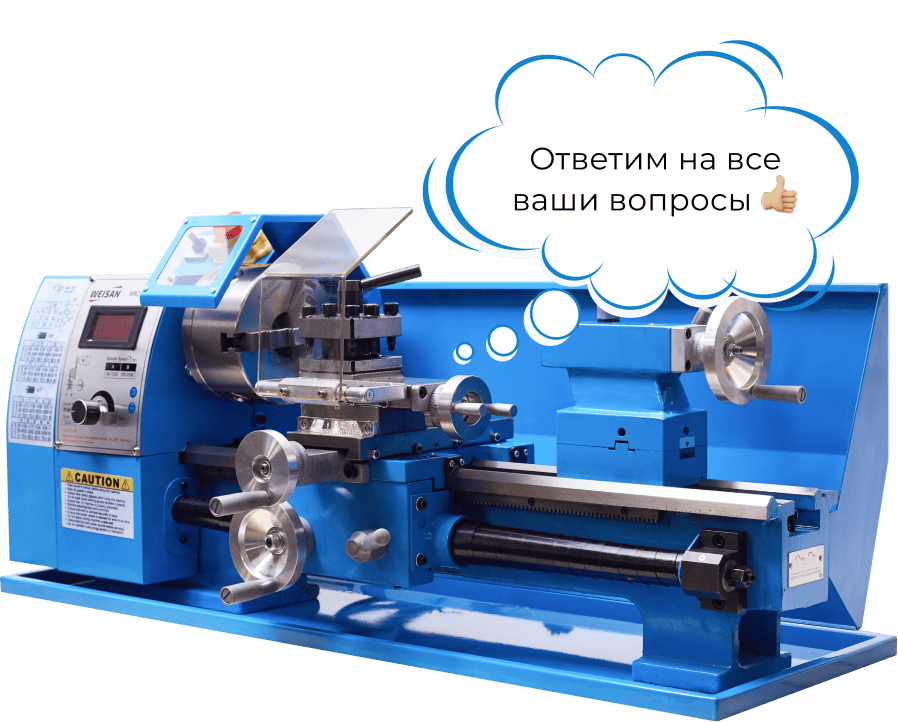
Дальше — на что влияет вес станины токарного станка. Типичный выбор частника: станок 70 кг против машины 180 кг. Вопрос сразу упирается в перекрытие и путь заноса. Масса помогает — тяжёлая отливка гасит колебания. Но килограммы сами по себе не заменяют конструктивную жёсткость. Важно, как распределён металл: сечение, оребрение, профиль направляющих, связи между стенками. Толстая, но плохо связанная конструкция проигрывает более лёгкой и грамотно оребрённой. В станине WEISAN серии H ставка сделана как раз на распределение металла по сечению.
Отдельная тема — какой диаметр над станиной выбрать для гаражных деталей. Считать нужно от своей детали: гаражные задачи — это обычно фланцы, втулки, шкивы, оси до 100–150 мм. Возьмите самую крупную деталь из тех, что реально приходят в работу, и добавьте запас на патрон с кулачками. Гнаться за большим диаметром при слабой базе бессмысленно: у края планшайбы плечо силы растёт, а жёсткость падает.
4. Чугунная станина или сварная — что выбрать и зачем нужна выдержка
Литая чугунная станина остаётся базовым решением для точного резания из-за демпфирования. Классический материал — серый чугун с пластинчатым графитом по ГОСТ 1412-85: стандарт устанавливает марки от СЧ10 до СЧ35, а по требованию потребителя — ещё несколько промежуточных [11]. Число в марке означает минимальное временное сопротивление при растяжении [11].
Работает физика включений. Пластинчатый графит создаёт внутренние границы, которые рассеивают энергию колебаний, поэтому серый чугун поглощает вибрации заметно эффективнее стали [10]. Для базовых деталей станков гашение колебаний напрямую отражается на качестве поверхности и стойкости инструмента [10].
У стали выше модуль упругости, и сварная конструкция технологичнее в мелкой серии [12]. Но внутренние напряжения после сварки распределены иначе, чем после литья, и требуют отдельной обработки [13].
Старение — это выдержка отливки, за время которой внутренние напряжения снимаются [13]. Без него станина продолжает «дышать» месяцами после сборки. Направляющие, прошлифованные на непрогретой отливке, через полгода перестают быть прямыми.
Сварная станина может быть рабочей. Вопрос к продавцу один и тот же для любого материала:
- Какая обработка снятия напряжений применялась после литья или сварки?
- Чем и когда проверяли прямолинейность направляющих после финишной обработки?
- Какая выдержка была между черновой и финишной обработкой направляющих?
- Есть ли протокол геометрии на конкретный экземпляр или на партию?
Если внятного ответа нет, материал станины вторичен.
5. Опоры шпинделя и преднатяг: почему станина влияет даже на подшипники
Передняя бабка — это литая чугунная коробка. Внутри неё размещены коробка скоростей и опоры шпинделя [15]. Точность вращения задаёт пара условий: состояние опор и правильно выставленный преднатяг.
Сколько опор передней бабки должно быть у токарного станка. Классическая схема — две: передняя и задняя. В передней опоре стоит радиальный двухрядный роликовый подшипник, предварительный натяг в котором создаётся посадкой внутреннего кольца на коническую шейку шпинделя: гайка надвигает кольцо на конус — расширяясь, оно давит на ролики [14]. В задней опоре ставят два радиально-упорных шарикоподшипника под радиальные и осевые нагрузки; натяг регулируют гайкой, стягивающей внутренние кольца [14]. Схема из двух опор нормальна для настольного класса. Больше опор само по себе не означает выше точность.
Преднатяг работает корректно только при стабильной геометрии корпуса. Если станину повело, корпус бабки садится с перекосом. Осевые линии опор расходятся, и подшипники начинают работать не по расчёту.
Что видит владелец. Люфта вроде нет, а поверхность идёт волной. Подшипники греются на средних оборотах, регулировка натяга не помогает. Диагноз ищут в бабке, а причина в базе.
Про проходной диаметр шпинделя. Покупатели часто называют 38 мм как отсечку: пруток проходит насквозь. Параметр полезный, но на вялой станине большой канал — это про удобство загрузки, точности он не добавляет.
6. Как измеряют жёсткость и что спросить у продавца до покупки
Методика измерения простая. Узлы станка нагружают силой, которая воспроизводит действие силы резания.
Дальше измеряют перемещение узлов в направлении, нормальном к обрабатываемой поверхности: именно эти перемещения дают погрешность обработки [16].
В магазине динамометра обычно нет. Но руками и индикатором проверить кое-что можно.
| Узел | Как проверить руками и индикатором |
|---|---|
| Станина | Индикатор на магнитной стойке к станине, усилие рукой на суппорт в сторону оператора. Смотрим величину ухода и возврат в ноль. |
| Направляющие | Прогнать суппорт по всей длине и отследить, меняется ли зазор к краям хода. |
| Передняя бабка | Индикатор на оправку в патроне: нажать у торца патрона, затем на вылете 100 мм. Разница показывает, есть ли слабина в опорах. |
| Суппорт | Проверить люфт поперечных салазок в обе стороны и стабильность выборки зазора винтом. |
| Задняя бабка | Выдвинуть пиноль на рабочий вылет и замерить уход под боковым усилием. Совпадение центров проверить по контрольным центрам. |
| Установка на тумбу | Качнуть станок в собранном виде на его штатной опоре и посмотреть, приходит ли конструкция в исходное положение. |
Ориентиры для разговора о числах — те же допуски классов Н и прецизионных [8]; на настольный станок они как гарантия не переносятся [4]. Но если продавец на вопрос «сколько микрон» отвечает «станок точный», разговор окончен. По моделям WEISAN на weisan.ru можно запросить конкретику: конструкция станины и направляющих, схема опор шпинделя, комплект оснастки, гарантийные условия. Гарантия — до 2 лет в зависимости от модели, на ремни серии H — 10 лет.
У нас есть отдельный материал про осмотр б/у станка, там методика проверки расписана подробнее.
7. Настольный станок в доме или малой мастерской: где жёсткость теряется после покупки
Жёсткая станина легко обесценивается неудачной установкой. У настольного станка два типовых сценария жизни: работа дома и мелкосерийные заказы в небольшой мастерской.
Сценарии близкие, ограничения разные.
Перекрытие задаёт самое жёсткое ограничение. Разброс масс 70–180 кг влияет далеко не только на подъём и доставку: от него зависит выбор тумбы и точка установки относительно несущей стены. От них же — нужна ли виброразвязка. Станок 180 кг на лёгком столе у окна работает хуже, чем 70-килограммовый на сваренной раме, притянутой к стене.
Тумба — часть силовой системы. Покупатели часто делают к столу под станок полки и ящики: для организации инструмента полезно. Для точности же важнее другое: жёсткость каркаса на кручение, регулируемые опоры, выверка по уровню, затяжка крепежа после первых недель работы.
Про шум. Ременный привод и отсутствие гула шестерён покупатели называют плюсом, особенно в квартире. Но акустика ничего не говорит о жёсткости: связи между уровнем шума и податливостью узлов нет.
Короткая проверка после установки: точим пробный валик диаметром 20 мм и длиной 120 мм в центрах, меряем микрометром в трёх сечениях. Разброс скажет о системе больше, чем весь паспорт.
8. Как сравнить жёсткость двух токарных станков: матрица силовой схемы
Сравнивать настольные станки корректно только по одинаковой матрице конструктивных вопросов: один набор на каждую модель из короткого списка, ответы рядом.
Сама матрица:
| Строка матрицы | Что сравнивать |
|---|---|
| Масса и опора | Полная масса станка, тип штатной опоры, наличие регулируемых ножек, способ крепления к столу. |
| Материал и конструкция станины | Литьё или сварка, сечение, оребрение, данные о снятии внутренних напряжений. |
| Направляющие | Профиль, ширина, способ финишной обработки, регулировка зазоров клиньями. |
| Передняя бабка | Тип и число опор шпинделя, схема преднатяга, проходной диаметр, наличие протокола на биение. |
| Заявленные проверки геометрии | Что именно меряют на выпуске и есть ли протокол на конкретный экземпляр. |
Заявлять превосходство без цифр нельзя ни по одной строке. Сравнивать корректно по совокупности: станина, шпиндельный узел, сервис, гарантийные условия — актуальные параметры моделей WEISAN есть на weisan.ru. WEISAN — российский производитель, конструкция защищена патентом на полезную модель.
Ещё один пункт матрицы, который часто пропускают, — штатные ограничения по оснастке. В видеоразборах WEISAN прямо предупреждают: при штатных резцах 12×12 мм и Конусе Морзе 3 в задней бабке резцы 16 мм не подойдут. Резец 16 мм в резцедержателе на 12 мм не встанет по высоте центров, его придётся подкладывать пластинами. Каждая подкладка — дополнительный стык и потеря жёсткости на вылете. Соблюдение штатного размера оснастки сохраняет расчётную схему нагрузки.
9. Патент на конструкцию: что он даёт покупателю и как его проверить
Любое слово «патент» проверяется по официальным реестрам Роспатента. На портале открыты реестры по каждому виду охраны — от изобретений до товарных знаков. Поиск работает по номеру регистрации или заявки, в карточке виден правовой статус [17][18].
Что патент даёт покупателю. Охраняется техническое решение — конкретная компоновка узла. Название модели или внешний вид коробки патент на полезную модель не защищает. Срок охраны и текущий правовой статус видны в карточке реестра [18]. Косвенно регистрация говорит о вложениях производителя в собственную конструкцию. Как проверить за пять минут: открыть реестр полезных моделей на сайте Роспатента и ввести номер из документа продавца [18]. Дальше смотреть правовой статус в карточке. Если номер не находится или охрана прекращена, к словам «запатентованная станина» стоит относиться как к неподтверждённым.
Патент не заменяет измерения: охранный документ говорит о конструкции, цифры точности даёт только протокол.
Ключевые выводы
Если сжать статью до чек-листа, получится вот что.
- Точность определяет жёсткость J = P/δ, мощность отвечает только за производительность съёма [6].
- Допуск класса Н — 40 мкм на длине до 800 мм, 60 мкм свыше 800 мм; у прецизионных классов — 20 мкм [8]. На настольные станки эти нормы напрямую не распространяются [4].
- Серый чугун с пластинчатым графитом гасит вибрации [10]. Главный вопрос продавцу — про снятие внутренних напряжений и выдержку отливки [13].
- Схема из двух опор шпинделя — норма настольного класса; преднатяг живёт только на стабильной геометрии корпуса [14].
- Точность проверяют на окончательно собранном станке [3] — значит тумба и выверка по уровню входят в проверяемую систему.
Заключение
Точность складывается по всей силовой цепочке — от станины до тумбы, на которой станок стоит. Одно число мощности эту цепочку не описывает.
Сравните модели WEISAN на weisan.ru по силовой схеме: станина и её сечение, масса, шпиндельный узел, штатная оснастка, гарантийные условия. Запрос «дайте самый мощный» стоит заменить на «покажите данные по станине и опорам шпинделя для моей детали».
Частые вопросы
Что делать, если станок уже куплен и даёт конусность на длине 100 мм?
Начать с проверки совпадения центров бабок и выверки станка по уровню на его опоре. Испытания точности проводят на окончательно собранном станке [3] — после переезда машину выставляют заново. Сохранилась конусность при точении в патроне без задней бабки? Тогда причину ищут выше: шпиндельный узел либо направляющие.
Насколько велика разница между допуском 40 мкм и 20 мкм на практике?
Разница в два раза по числу и качественная по применению. Допуск 40 мкм для класса Н при длине измерения до 800 мм закрывает втулки, оси, шкивы, крепёжные детали общего назначения [8]. Допуск 20 мкм прецизионных классов нужен там, где деталь идёт в точную посадку — например под подшипник [8]. Обе цифры относятся к промышленным станкам: стандарт прямо не распространяется на машины для учебных и бытовых целей [4].
Что означает знаменатель ряда j = 1,6 для покупателя?
Это шаг между соседними классами точности. Допуски при переходе от класса к классу принимают по геометрическому ряду со знаменателем j = 1,6, для отдельных показателей допускается j от 1,0 до 2,0 [2]. Для покупателя это масштаб: соседние классы отличаются по допуску в 1,6 раза.
Что ответить продавцу, который говорит «станок точный», но не называет цифр?
Попросить четыре вещи: объект измерения, метод, величину в микронах, протокол. Формулировка вопроса: биение шпинделя в патроне на вылете 50 мм, прямолинейность направляющих на полной длине хода, разброс диаметра на пробном валике 20 мм, совпадение центров задней бабки. Если ни на один пункт нет числа, точность не подтверждена.
Как понять, что станине не дали выстояться после литья?
По изменению геометрии за первые месяцы работы. Внутренние напряжения после литья и сварки уводят размеры, а старение стабилизирует геометрию [13]. Признак: станок точил ровно, а спустя полгода появилась стабильная конусность в одну сторону. Прямой вопрос продавцу: применялась ли термическая или естественная выдержка отливки перед механической обработкой.
Что даёт патент на конструкцию токарного станка покупателю?
Охраняется техническое решение — конкретная компоновка узла. Название модели полезная модель не защищает, внешний вид корпуса тоже. Косвенно регистрация говорит о вложениях производителя в собственную конструкцию. Протокол измерений патент не заменяет: цифры точности даёт только отчёт о проверке конкретного станка.
Как проверить патент на токарный станок, если продавец назвал только слово «запатентовано»?
Запросить номер регистрации и проверить его в открытых реестрах Роспатента. На портале доступны реестры полезных моделей и изобретений с поиском по номеру регистрации или заявки и указанием правового статуса [17][18]. Нет номера — нет проверки, и утверждение об охране принимать на веру не нужно.
Источники
[1] ГОСТ 8-82. Станки металлорежущие. Общие требования к испытаниям на точность (определение жёсткости) — https://files.stroyinf.ru/Data2/1/4294821/4294821376.htm
[2] ГОСТ 8-82. Станки металлорежущие. Ряд точности со знаменателем j = 1,6 — https://files.stroyinf.ru/Data2/1/4294821/4294821376.htm
[3] ГОСТ 8-82. Станки металлорежущие. Условия проведения испытаний на точность — https://files.stroyinf.ru/Data2/1/4294821/4294821376.htm
[4] ГОСТ 18097-2024. Станки токарно-винторезные и токарные. Нормы точности (область применения) — https://vsegost.com/Catalog/82/82258.shtml
[6] Нормы жёсткости станков: формула J = P/δ — https://inner.su/articles/tablitsy-norm-zhestkosti-stankov/
[7] Нормы жёсткости станков: классы точности Н, П, В, А, С — https://inner.su/articles/tablitsy-norm-zhestkosti-stankov/
[8] Нормы жёсткости станков: допуски классов точности в микронах — https://inner.su/articles/tablitsy-norm-zhestkosti-stankov/
[10] Литая или сварная станина: демпфирующая способность серого чугуна — https://inner.su/articles/litaya-ili-svarnaya-stanina/
[11] Литая или сварная станина: марки серого чугуна по ГОСТ 1412-85 — https://inner.su/articles/litaya-ili-svarnaya-stanina/
[12] Литая или сварная станина: модуль упругости стали и материалы базовых деталей — https://inner.su/articles/litaya-ili-svarnaya-stanina/
[13] Литая или сварная станина: внутренние напряжения и старение — https://inner.su/articles/litaya-ili-svarnaya-stanina/
[14] Передняя бабка токарного станка: опоры шпинделя и преднатяг подшипников — https://stanki-katalog.ru/st_45.htm
[15] Передняя бабка токарного станка: устройство корпуса и коробки скоростей — https://stanki-katalog.ru/st_45.htm
[16] Методы определения и повышения технологической жёсткости токарных станков — https://cyberleninka.ru/article/n/metody-opredeleniya-i-povysheniya-tehnologicheskoy-zhestkosti-tokarnyh-stankov
[17] Информационные ресурсы Роспатента: поиск по номеру регистрации и заявки — https://rospatent.gov.ru/ru/sourses
[18] Информационные ресурсы Роспатента: открытые реестры полезных моделей и изобретений — https://rospatent.gov.ru/ru/sourses