

Какие детали реально выточить дома: втулки, переходники и мелочь для машины
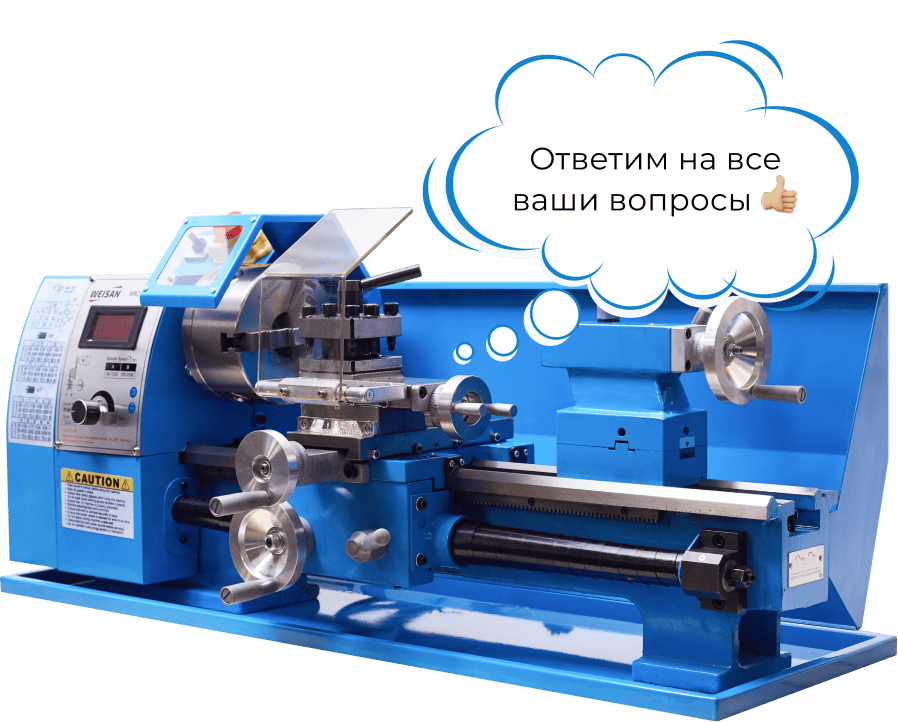
Токарный станок в гараже не игрушка и не решение всех проблем сразу. Как правило, это модели массой до 150 кг с приводом мощностью 0,37–1,5 кВт, рассчитанные на заготовки диаметром до 200 мм (например: WM210H весит 75 кг при мощности 0,75 кВт). Однако на них можно спокойно выточить втулку, оправку или переходник с резьбой, если знать физические границы оборудования.
Но у любого гаражного станка есть физический предел точности и жёсткости. Его нужно понимать заранее. Иначе деталь выйдет с люфтом или вовсе не встанет на место. Так, длинные валы, закалённая сталь и высокие скорости резания здесь не пройдут. Но для 80% гаражных задач этого потолка хватает с запасом. Разберём, что реально можно выточить дома, из какого материала и на какую точность рассчитывать.
Втулки и переходники: что это и зачем их точат дома
Втулка — это цилиндрическая деталь с осевым отверстием. Работает она как подшипник скольжения, дистанционная проставка или переходное посадочное место. Переходник стыкует два узла с несовпадающими диаметрами или хвостовиками, не заставляя менять весь механизм.
Дома их точат ради денег и сроков. Оригинальная запчасть для старой или редкой техники стоит дороже нового узла целиком, её ещё нужно найти и дождаться доставки. Самодельная деталь под точный размер обходится в стоимость обрезка металла и часа работы за станком.
Переходная втулка решает конкретную задачу: посадить деталь на вал или в отверстие другого диаметра. Шкив под вал 20 мм становится на вал 18 мм, если между ними встанет точно выточенная переходная втулка нужной толщины стенки. Для трактора 1980-х годов выпуска или списанного заводского станка это часто единственный практичный вариант.
Какие детали реально выточить дома: топ-6 позиций для авто и бытовой техники
Список конечный, но он закрывает большинство типовых ремонтных задач.
- Ремонтная гильза на изношенную шейку вала. Классика восстановительного ремонта. Изношенный участок протачивается до чистого металла, на него напрессовывается тонкостенная стальная гильза, посадочный диаметр возвращается к номиналу. Так продлевают жизнь валу редуктора или насоса без замены всей детали.
- Переходная втулка для шкива или подшипника. Вторая по частоте задача. Типичный случай: подшипник на 25 мм нужно поставить на вал 22 мм от старого агрегата. Втулка с внутренним диаметром под вал и наружным под посадочное место подшипника решает вопрос за один проход.
- Проставочные (дистанционные) кольца. Их применяют для регулировки осевого зазора шестерён, подшипниковых узлов, установки нестандартных дисков. Толщину подбирают под конкретный зазор, порой с точностью до 0,05 мм.
- Нестандартный крепёж. Шпильки увеличенной длины, ремонтные болты нужной резьбы, когда готового варианта нет в продаже. Станок с набором сменных шестерён закрывает метрические и дюймовые резьбы стандартного шага.
- Переходники для инструмента. Оправки под конус Морзе, переходные втулки для патронов дрели или сверлильного станка. Они позволяют использовать инструмент с несовпадающим хвостовиком без покупки нового патрона.
- Шкивы, диски и валы простой формы. Шкив — это, по сути, диск с канавкой под ремень или трос, посаженный на вал. Для генератора, компрессора или самодельного привода такой шкив можно выточить с нуля, если знать посадочный диаметр и профиль канавки. Туда же входят простые проставочные диски и валики без сложной геометрии, где основная работа заключается в том, чтобы выдержать наружный диаметр и длину.
Отдельно стоят операции, без которых почти ни одна из этих деталей не обходится: нарезка резьбы (метчиком и плашкой или резцом на самом станке), сверление и зенкование отверстия, протачивание канавок и фасок, доводка торцов. Такие операции считаются общими рабочими приёмами для изготовления всех перечисленных деталей.
Выбор материала: из чего точить в домашней мастерской
Материал выбирают по задаче: от него зависит, проживёт деталь неделю или пять лет.
Сталь 45 — универсальный вариант для крепежа, пальцев и втулок без высокой нагрузки: режется предсказуемо даже на приводе до 1 кВт, если не гнать подачу. Сталь 40Х жёстче и прочнее после термообработки, а в исходном состоянии обрабатывается почти так же легко. Разница вылезает на чистовых проходах: 40Х сильнее нагружает резец, поэтому скорость резания снижают на 15–20% против стали 45.
Бронза и латунь требуют отдельного набора резцов. БрОЦС5-5-5 (оловянно-цинково-свинцовая бронза) режется мягко и почти не даёт нагара на резце. Латунь Л63 ещё технологичнее. Она практически не образует сливной стружки, что критично для маломощного привода: двигатель не перегружается на чистовых проходах. Именно поэтому «домашние» оправки и переходники исторически точили из латуни.
Алюминий Д16Т служит рабочей лошадкой для подвески и переходников. Термообработанный дюралюминий держит прочность на уровне мягкой стали при втрое меньшем весе, а обрабатывается почти без усилия. Для проставок, кронштейнов и лёгких переходников он подходит лучше обычного АД31, который слишком мягок и «тянется» под резцом.
Капролон (полиамид-6) и фторопласт-4 закрывают отдельную нишу. Капролон ставят там, где нужна химическая стойкость и работа без смазки: например, направляющие втулки в узлах с абразивной средой. Фторопласт незаменим при контакте с топливом или агрессивной химией: он не разбухает и не теряет форму. Оба режутся почти без нагрева. Слабому приводу этого достаточно.
| Материал | Где применять | Ключевая характеристика |
|---|---|---|
| Сталь 45 | Крепёж, пальцы, втулки без высокой нагрузки | Режется предсказуемо даже на приводе до 1 кВт |
| Сталь 40Х | То же, но с нагрузкой после термообработки | На 15–20% медленнее в резании, чем сталь 45 |
| Бронза БрОЦС5-5-5 | Нагруженные втулки скольжения | Не даёт нагара на резце, режется мягко |
| Латунь Л63 | Слабонагруженные оправки и переходники | Почти не образует сливной стружки |
| Алюминий Д16Т | Проставки, кронштейны, лёгкие переходники | Втрое легче стали при сравнимой прочности |
| Капролон (полиамид-6) | Втулки в узлах с абразивной средой | Химически стоек, работает без смазки |
| Фторопласт-4 | Детали в контакте с топливом и химией | Не разбухает и не теряет форму |
Итоговое правило простое. Для крепежа и переходников без трения подходит сталь 45. Втулка, которая трётся о вал под нагрузкой, требует бронзы. Та же втулка без нагрузки и с ограниченным бюджетом обходится латунью. Лёгкой некритичной детали хватит алюминия. Латунь вместо бронзы в нагруженном узле создаёт лишний риск. Это частая причина, по которой самодельная деталь быстро выходит из строя.
Реальная точность на обычном станке
Реальный допуск для станка массой до 100 кг — 0,02–0,05 мм при чистовом проходе с микрометром и индикатором часового типа. Это результат аккуратной работы, не паспортная цифра из рекламы: острый резец, минимальный вылет резцедержателя, стабильная температура в мастерской. Для посадочных мест под подшипники этого хватает: стандартные допуски по ГОСТ на подшипники качения укладываются в диапазон.
Жёсткость станины определяет стабильность результата напрямую. Станина 50 кг гнётся под нагрузкой резания заметнее, чем станина 75 кг. Деталь «отжимается» от резца на десятые доли миллиметра, и диаметр плывёт по длине. Чем тяжелее станина, тем слабее эффект. WM210H со своими 75 кг даёт более стабильный результат на длинных проходах, чем лёгкие модели весом 30–40 кг.
Люфт ходового винта поперечной подачи — отдельная головная боль. Проверять его стоит индикатором перед каждой ответственной деталью.
Алгоритм проверки из трёх шагов:
- Подавайте резец всегда в одну сторону, без обратного хода перед финальным проходом.
- Если нужно вернуть резец назад, отводите его на радиус: подача по нулю в этот момент даёт ошибку от люфта винта.
- Закрепите индикатор часового типа на суппорте: он показывает реальное перемещение и снимает вопрос «куда ушёл люфт» раз и навсегда.
Что точить дома не стоит: ограничения по безопасности и технологии
Четыре категории деталей на настольном станке лучше не трогать вообще.
- Длинные валы без люнета — первое, что ломает энтузиазм новичка. Правило простое: при отношении L/D больше 5 заготовка вибрирует и «уводится» резцом, особенно на маломощном приводе. Вал длиной 300 мм и диаметром 20 мм (L/D=15) без люнета чисто не проточить. Деталь играет под резцом, и допуск разлетается в разы. Нужен подвижный или неподвижный люнет, которого в базовой комплектации обычно нет.
- Высоколегированные закалённые стали твёрдостью выше 45 HRC не стоит трогать в принципе. Резец из Р6М5 или даже с твердосплавной пластиной быстро тупится и начинает «звенеть» по металлу, не снимая стружки. Закалённые полуоси и шестерни отдают на шлифовку или обрабатывают до закалки.
- Детали рулевого управления и тормозные диски — категория, где самоделка недопустима. Разрушение рулевой тяги на скорости приводит к аварии. Сертифицированные детали проходят контроль металла и термообработки, который в гараже не воспроизвести. Экономия не стоит риска.
- Шестерни со сложным эвольвентным профилем зуба тоже мимо. Точение даёт только круглые поверхности; для зуба нужна делительная головка и фрезерное приспособление. Без них профиль выйдет приблизительным, и шестерня быстро выйдет из строя под нагрузкой. Попытки «дотянуть» зуб надфилем на практике держатся пару недель, не больше.
Главный миф гаражной токарки: будто на металлическом станке можно выточить резиновую втулку. Втулки стабилизатора и сайлентблоки подвески — это формованные изделия из резины или полиуретана. Их изготавливают литьём под давлением с вулканизацией. Такую деталь на токарном станке по металлу не сделать, её только меняют целиком.
Старые советские станки вроде ТВ-16: что с ними делать
ТВ-16 — школьный токарный станок советского производства массой около 150 кг, с допустимым диаметром заготовки до 160 мм над станиной. Такие станки до сих пор стоят в гаражах и частных мастерских: их снимали с баланса школ десятками тысяч, и часть попала в частные руки. Массивная станина даёт неплохую жёсткость для своей ценовой категории, по факту бесплатной, если станок достался по случаю.
Перед точной работой геометрию направляющих проверяют обязательно. Возраст 30–40 лет и ненормированный износ дают перекос, невидимый на глаз, но заметный на индикаторе.
Чек-лист проверки:
- Установить индикатор часового типа на суппорт.
- Прогнать суппорт по всей длине станины, фиксируя отклонение.
- Сравнить результат с порогом 0,05 мм на 200 мм длины.
- При превышении: шабрить станину или компенсировать перекос в расчётах на чистовых проходах.
Для сравнения с современными аналогами: JET BD-7 весит 44 кг при мощности 0,37 кВт, а FDB Maschinen Turner 210x400 занимает середину между JET и WM210H по массе и мощности. ТВ-16 тяжелее обоих благодаря чугунной станине советского образца.
| Модель | Масса | Мощность привода | Макс. диаметр заготовки |
|---|---|---|---|
| WM210H | 75 кг | 0,75 кВт | 210 мм (при длине 400 мм) |
| JET BD-7 | 44 кг | 0,37 кВт | 110 мм |
| FDB Maschinen Turner 210x400 | нет точных данных в источниках, среднее между JET и WM210H | 0,45 кВт | 200–210 мм (при длине 400 мм) |
| ТВ-16 (СССР) | \~150 кг | нет данных в источниках | 160 мм над станиной |
Эта масса и даёт ему преимущество в стабильности при чистовом точении, если направляющие не разбиты.
Частые ошибки: почему деталь не встаёт
Ошибка почти никогда не в станке. Дело в подмене задачи: мастер точит «примерно тот же размер» вместо размера под конкретную посадку. На практике деталь не встаёт по трём причинам.
- Первая: размер проверяли штангенциркулем с ценой деления 0,1 мм там, где нужен микрометр с 0,01 мм, и потеряли 0,05 мм.
- Вторая: не учли реальный люфт лимба поперечной подачи (на изношенном винте он заметно больше паспортного) и сняли лишнее на финишном проходе. Вернуть металл уже нельзя.
- Третья: материал выбрали по цене, без учёта режима работы узла, и бронзовая по функции втулка оказалась латунной.
На практике граница простая: домашний станок — инструмент под узкий класс задач. Там, где допуск задан заранее и проверен инструментом, он даёт заводское качество посадки. Там, где размер берут на глаз, он даёт брак за те же полтора часа работы.
Практический пример: как выточить переходную втулку под подшипник на вал другого диаметра
Переходная втулка решает конкретную задачу: подшипник рассчитан на один диаметр вала, а вал — другой. Реальная ситуация с цифрами: подшипник с внутренним диаметром 25 мм нужно посадить на вал 20 мм от старого агрегата. Готовой втулки под такое сочетание не существует, её нужно выточить.
Задача выглядит просто на бумаге, но требует точности на каждом шаге. Ошибка в десятых долях миллиметра превращает втулку в брак.
- Шаг 1. Замер точных диаметров. Перед тем как включать станок, нужно измерить микрометром реальный диаметр вала и внутренний диаметр посадочного места подшипника. Каталожные 20 и 25 мм — это номинал. Реальный вал может быть 19,97 мм из-за износа. Без этого замера дальнейшая работа бессмысленна.
- Шаг 2. Выбор заготовки. Подходит труба или пруток бронзы либо стали с наружным диаметром чуть больше будущего размера втулки, с припуском на чистовой проход. Бронза проще в обработке и не требует термообработки после посадки.
- Шаг 3. Черновое точение наружного диаметра. Снимают основной объём металла, оставляя припуск 0,3–0,5 мм на сторону под чистовую обработку. Спешить здесь не стоит.
- Шаг 4. Растачивание внутреннего отверстия. Отверстие делают под вал с посадкой с натягом, на несколько сотых миллиметра плотнее номинала. Именно натяг держит втулку на валу без дополнительного крепежа.
- Шаг 5. Чистовое точение наружного диаметра. Каждый проход контролируют микрометром, доводя размер до нужного посадочного диаметра под подшипник (25 мм) с допуском в несколько микрон.
- Шаг 6. Запрессовка и финальная доводка. Втулку запрессовывают на вал. После запрессовки металл может слегка деформироваться внутрь, поэтому финальную расточку или развёртывание отверстия иногда делают уже после посадки: это компенсирует искажение и даёт точную посадку без люфта.
Итог: шесть последовательных шагов вместо одной операции. Пропуск любого из них приводит к браку: втулка либо болтается на валу, либо не входит в подшипник. Точность на каждом этапе важнее скорости.
FAQ
Можно ли выточить втулку стабилизатора подвески на токарном станке по металлу?
Нет. Втулки стабилизатора и сайлентблоки — формованные изделия из резины или полиуретана: их льют под давлением, механическая обработка резцом здесь невозможна. На металлическом токарном станке такую деталь не сделать, только заменить целиком.
Как быстро проверить точность готовой втулки без сложных инструментов?
Микрометром с ценой деления 0,01 мм. Штангенциркуль на 0,1 мм для посадочных диаметров не подходит. Замер делают сразу после чистового прохода, пока деталь не остыла и не изменила размер.
Можно ли доработать латунную втулку, если бронзовой не было под рукой?
Как временное решение это допустимо, но с оговоркой. Для разовой несрочной задачи такая замена нормальна, для узла с постоянной нагрузкой не годится: под нагрузкой латунь износится быстрее расчётного срока.
Правда ли, что твёрдость закалённого металла всегда видна на глаз?
Нет. Твёрдость определяют по звуку и поведению резца: если металл «звенит», а не режется, дальнейшее точение бессмысленно и опасно для инструмента.
Заключение
Домашний токарный станок закрывает широкий список задач: ремонтные гильзы, переходные втулки, нестандартный крепёж, оснастка для инструмента. Граница простая. Там, где нужна умеренная точность (h7/h8) и деталь не отвечает за безопасность, гараж справляется. Там, где нужны микроны или отказ детали опасен для здоровья, это работа для профильного оборудования и сертифицированных запчастей.
Для успешной токарки в гараже достаточно освоить обработку сталей 45 и 40Х, бронзы и алюминия на умеренных режимах резания. Начните с простых оправок и втулок. Опыт нарабатывается на простых деталях быстрее, чем на амбициозных.