

На что влияет вес станины токарного станка
Вес станины — основания токарного станка, на котором крепятся его основные узлы, — влияет на способность оборудования сопротивляться вибрациям и смещению при резании. От этого зависит чистота поверхности. Также станку проще сохранять заданный размер и устойчивое положение. Масса не заменяет конструктивную жёсткость: два станка одинаковой массы могут по-разному вести себя в одной операции. На результат влияют геометрия станины и направляющие — поверхности, по которым движется суппорт. Суппорт — это узел, который перемещает резец вдоль детали. Важна и передняя бабка — неподвижный узел со шпинделем и приводом. Шпиндель вращает закреплённую заготовку. Отдельно проверьте способ установки станка. Разница особенно заметна при обработке твёрдых материалов и длинных заготовок. Её также учитывают при серийных операциях и повышенных режимах резания. При выборе массу сопоставляют с габаритами, расстоянием между центрами, несущими узлами и условиями мастерской.
На что влияет масса станины токарного станка
Масса станины влияет на реакцию станка на силы резания. Более массивное основание обычно слабее откликается на колебания и скручивание, если конструкция, направляющие и установка сопоставимы. За счёт этого резец точнее удерживает положение относительно заготовки под нагрузкой. По одной массе нельзя определить жёсткость или точность обработки конкретной модели.
Станина — это основание токарного станка; на ней крепятся все его узлы и механизмы.
В разговоре обычно говорят «вес станины». Для технического сравнения точнее использовать термин «масса станины» и не смешивать её с массой всего станка. Масса нетто включает привод, органы управления, другие узлы и оснащение. Масса в транспортировочной упаковке для оценки обработки не годится.
Жёсткость — это способность конструкции сопротивляться деформации и смещению под нагрузкой. Сначала оцените материал и форму сечения. Затем посмотрите на рёбра жёсткости и качество отливки. Направляющие и соединения проверьте отдельно. Масса может быть следствием более прочной конструкции. Но её прямым измерением она не служит.
| Рабочее свойство | Как связана масса станины | Что проверять вместе с массой |
|---|---|---|
| Вибрации | Большая масса способна уменьшить отклик конструкции на переменные силы резания | Крепление к верстаку, рёбра жёсткости, состояние направляющих, вылет резца |
| Устойчивость станка | Тяжёлый станок сложнее сдвинуть или раскачать при сопоставимой установке | Проверьте опору и способ крепления станка. Отдельно оцените ровность пола |
| Чистота поверхности | Снижение вибраций уменьшает риск волнистости и следов дробления | Резец, обороты, подача, зажим заготовки |
| Точность обработки | Меньшие колебания помогают сохранить размер в серии проходов | Люфты, биение шпинделя, износ направляющих |
| Допустимый режим резания | Запас массы полезен при более высоких силах резания | Мощность привода, шпиндель, суппорт, материал заготовки |
Масса помогает сопротивляться нагрузке. Силы резания растут с глубиной резания и подачей. На отклонение системы «заготовка — инструмент — станок» также влияют вылет детали и твёрдость материала.
Есть и обратная сторона. Тяжёлому станку нужен прочный верстак, безопасная транспортировка и место для обслуживания. В гаражной мастерской это порой важнее разницы между близкими моделями.
Как масса станины связана с вибрациями и качеством обработки
Масса станины помогает снизить вибрации, потому что массивной конструкции сложнее изменить положение переменной силой резания. Но колебания возникают во всей системе. Сначала проверьте заготовку и её зажим. Затем оцените вылет резца и люфты суппорта. Отдельно убедитесь, что направляющие и верстак достаточно жёсткие.
Режим резания задаёт нагрузку на станок. Сначала выберите обороты шпинделя, затем по пробному проходу настройте подачу и глубину резания. При росте подачи или глубины резания усилие на резце увеличивается. Тут станок и показывает слабые места.
Расхожая мысль звучит просто: «тяжелее — значит точнее». Но она работает не всегда. Точность обработки задаёт вся кинематическая цепь. Массивная станина не исправит биение патрона или резец, установленный выше оси вращения.
| Фактор | Как он влияет на вибрации | Что обычно видно на детали |
|---|---|---|
| Масса и геометрия станины | Повышают сопротивление смещению и скручиванию | Меньше риска периодических следов при стабильной работе |
| Усиленные рёбра жёсткости | Снижают деформацию несущей части под нагрузкой | Более ровная поверхность при сопоставимом режиме |
| Крепление станка | Исключает раскачивание и перекос основания | Стабильнее размер после нескольких проходов |
| Вылет резца | Чем он больше, тем легче инструменту начать колебаться | Рябь, шум, ухудшение шероховатости |
| Состояние направляющих и суппорта | Люфты увеличивают относительное смещение инструмента и детали | Конусность, нестабильный размер, следы вибраций |
| Передняя бабка и шпиндель | Биение и недостаточная жёсткость передаются заготовке | Появляется овальность, а повторяемость размера снижается |
У станков с усиленной H-образной станиной дополнительная масса работает вместе с изменённой геометрией. Например, при расстоянии между центрами (РМЦ) 400 мм разница между новой и классической станиной одной серии составляет 4,1 кг. При большем расстоянии между центрами она увеличивается. Это число описывает конкретное сопоставление конструкций одного типоразмера. Универсальным ориентиром оно не служит.
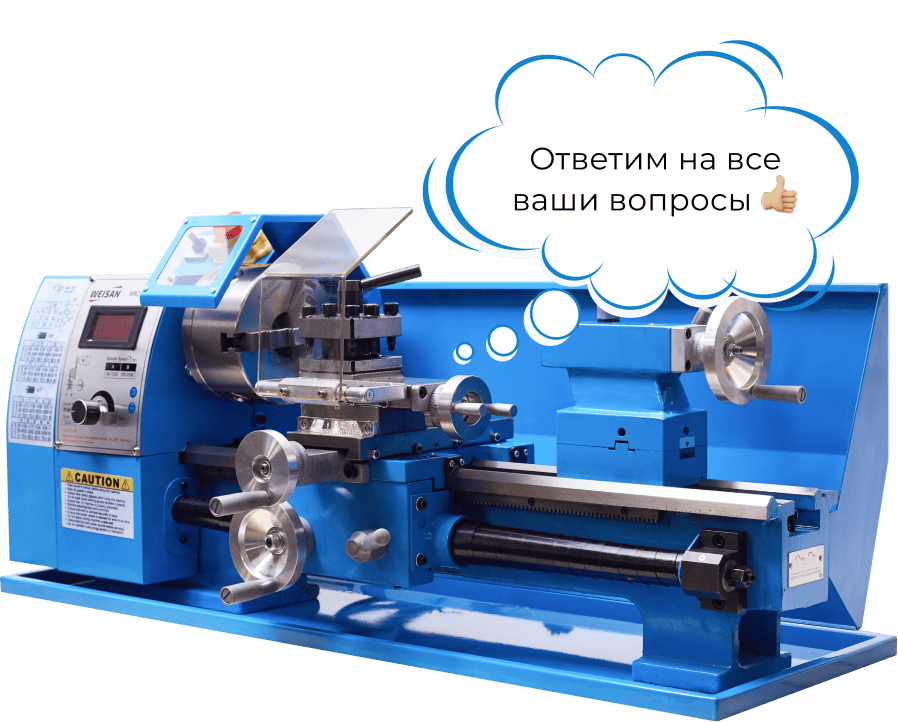
У модели WM210H400 H-образная станина тяжелее классической станины WM210 предыдущей серии на 4,1 кг. Производитель связывает разницу с массивными рёбрами и усиленной зоной передней бабки. Геометрию станины также переработали. Здесь масса влияет на вибрации через конструкцию. Сама по себе она объясняет немногое.
Что важнее — тяжесть или правильная установка? Правильная установка. Она способна свести преимущество массивной конструкции к нулю. Жёсткое крепление уменьшает лишние вибрации, которые портят деталь и повышают риск травмы оператора. Требования к установке станка стоит проверить до первого включения.
Станок должен стоять жёстко.
Почему масса сама по себе не показывает жёсткость станка
Масса сама по себе не показывает жёсткость, поскольку одинаковое количество металла можно распределить по-разному. Широкая станина с глубокими рёбрами и жёсткими опорами в нагруженной зоне работает иначе, чем тяжёлая конструкция с неудачной компоновкой.
На сопротивление станины нагрузке влияют несколько параметров:
- Материал и качество отливки. Плотная отливка без дефектов помогает сохранить стабильность конструкции и снизить вибрации.
- Форма поперечного сечения. H-образная и коробчатая геометрия по-разному сопротивляются изгибу и скручиванию.
- Рёбра жёсткости. Распределение нагрузки зависит от сечения рёбер и от того, где они расположены на станине.
- Направляющие. Они должны быть жёсткими, параллельными и обработанными так, чтобы суппорт и задняя бабка двигались без перекосов.
- Передняя бабка. Это узел, неподвижно установленный на левой стороне станины. Он фиксирует заготовку и передаёт ей вращение.
- Шпиндельная группа. Толщина стенок шпинделя, подшипники и крепление патрона влияют на биение и сопротивление деформации.
Передняя бабка особенно важна. Силы резания через заготовку приходят к шпинделю и его опорам. Исправные подшипники без заметного люфта и жёсткое крепление передней бабки помогают уменьшить биение шпинделя. Из-за этого меняется точность обработки. Узел не всегда заметен снаружи, но разница между паспортной массой и реальной работой часто проявляется именно здесь.
Длинный станок требует отдельной оценки. С увеличением расстояния между центрами система чувствительнее к прогибу и скручиванию. Поэтому модели с разной длиной рабочей зоны нельзя механически сравнивать только по общей массе.
Как сравнить жёсткость двух токарных станков
Сравнивать жёсткость двух токарных станков нужно по конструкции и результату одинаковой операции. Масса здесь остаётся дополнительным признаком. Сначала убедитесь, что модели сопоставимы по классу, расстоянию между центрами, диаметру обработки и назначению.
Последовательность проверки перед покупкой
Перед сравнением характеристик уточните условия сделки: станок можно осмотреть при получении и оплатить после осмотра.
Чтобы сравнение было корректным, проверяйте модели в одинаковой последовательности и не делайте вывод только по массе.
- Сопоставьте размеры рабочей зоны. Учитывайте РМЦ, диаметр обработки над станиной и назначение. Длинной станине нужна иная конструктивная жёсткость, чем короткой.
- Сравните массу нетто. Она полезна, когда модели близки по габаритам, РМЦ и компоновке. Массу брутто исключите сразу.
- Изучите станину. Посмотрите на форму, ширину направляющих, рёбра, их расположение и зону передней бабки.
- Проверьте переднюю бабку. Уточните проходное отверстие шпинделя — диаметр канала, через который можно пропустить пруток. Затем проверьте тип подшипников, крепление патрона и биение.
- Оцените направляющие и суппорт. Важны обработка направляющих, регулировка клиньев, люфты и плавность перемещений.
- Спросите о контроле точности. Нужны измеренные параметры конкретного станка перед отгрузкой, а не общие обещания.
| Критерий сравнения | Что показывает признак | Почему одной массы недостаточно |
|---|---|---|
| Масса нетто | Больше при равных размерах и компоновке | Масса может приходиться на привод, тумбу или второстепенные узлы |
| РМЦ | Соответствует длине деталей без чрезмерного запаса | Длинная рабочая зона требует усиленной станины |
| Рёбра жёсткости | Массивные, расположены в нагруженных зонах | Важна геометрия, а не только объём металла |
| Направляющие | Жёсткие, параллельные, без заметного износа | Направляющие задают траекторию суппорта |
| Передняя бабка | Жёсткое крепление, качественные подшипники, низкое биение | Шпиндельная группа участвует в общей деформации |
| Установка | Возможность закрепить и выровнять станок | Перекошенное основание ухудшает результат даже у тяжёлой модели |
Если паспорт не даёт этих сведений, спросите продавца о массе нетто, устройстве станины и закалке направляющих. Уточните данные о биении шпинделя и перечень проверок перед отправкой. Это нормальные вопросы. Паспортная строка с общей массой на них не отвечает.
Для сравнения конкретных моделей полезен инструментальный контроль. У станков WEISAN результаты проверки по 10 параметрам биений и точности фиксируют в индивидуальном отчёте. Такой документ говорит о конкретном экземпляре больше, чем фотографии отливок.
Тяжёлый и лёгкий токарный станок: что меняется на практике
Тяжёлый токарный станок обычно лучше переносит повышенную нагрузку и слабее реагирует на колебания. Но ему нужно прочное место установки. Лёгкий станок проще перевезти и поставить в небольшой мастерской. Зато он сильнее зависит от режима резания, состояния инструмента и крепления к верстаку.
| Условие работы | Лёгкий станок | Тяжёлый станок |
|---|---|---|
| Небольшие детали из пластика, латуни, алюминия | Подходит при исправных направляющих и умеренных режимах | Может быть избыточен по габаритам и потребовать более дорогого места установки |
| Стальные детали с повторяющимися проходами | Нужен осторожный подбор подачи и глубины резания | Имеет больший запас устойчивости при сопоставимой конструкции |
| Длинные заготовки | Чувствителен к вылету и требует поддержки задней бабкой — подвижной опорой для конца детали — или люнетом — дополнительной неподвижной опорой для длинной заготовки | Лучше работает при наличии усиленной станины и достаточной жёсткости узлов |
| Установка на верстак | Верстак должен быть тяжёлым и жёстко закреплённым | Требуется проверить несущую способность пола и способ перемещения |
| Перевозка и перестановка | Реальнее выполнить силами мастерской | Часто нужны тележка, таль или помощь при разгрузке |
Лёгкий станок хорошо показывает себя на умеренных операциях, с коротким вылетом инструмента и аккуратной настройкой. Тяжёлый даёт больше запаса против вибраций. Хотя слабый резец, изношенный патрон или плохо закреплённую деталь он точной системой не сделает.
Иногда масса работает против выбора. Если станок нельзя безопасно поставить на подготовленное основание, преимущество тяжёлой модели останется на бумаге.
Перед покупкой проверьте:
- выдержит ли пол массу станка, тумбы, оснастки и заготовок;
- можно ли занести оборудование через двери, лестницу или ворота;
- есть ли место для обслуживания задней бабки и съёма длинной детали;
- позволяет ли верстак закрепить станок болтами без прогиба столешницы;
- можно ли выставить основание по уровню.
Как выбрать массу и компоновку станка под свои задачи
Выбирать массу и компоновку следует от будущей операции. Учитывайте материал заготовки, длину и диаметр, режим резания, повторяемость и возможности мастерской. Более тяжёлую модель разумно рассматривать при регулярной обработке стали, работе с длинными деталями и серийных операциях, где важен стабильный размер.
Мини-алгоритм выбора
Начните с будущих деталей и условий установки: так масса станка будет оцениваться вместе с действительно важными параметрами.
Шаг 1. Опишите детали. Укажите максимальную длину между центрами, диаметр, массу заготовки и способ закрепления. Станок выбирают по самой крупной регулярной детали, не по случайной мелочи.
Шаг 2. Назовите материалы. Алюминий, латунь и пластик создают иные нагрузки, чем конструкционная или легированная сталь. Для твёрдых материалов важнее запас устойчивости всей системы.
Шаг 3. Определите режим резания. При заметной глубине резания, механической подаче и серии деталей оценивайте станину строже. Для единичных втулок и подрезки прутка масса может быть вторичным критерием.
Шаг 4. Проверьте рабочее место. Измерьте проходы, основание, высоту верстака и место для длинной заготовки. Станок нельзя выбирать отдельно от места установки.
Шаг 5. Сравните паспортные параметры. Вместе с массой смотрите РМЦ, диаметр обработки, мощность двигателя, проходное отверстие шпинделя, направляющие, переднюю бабку и данные о точности.
| Задача | Когда повышенная масса особенно полезна | Что не менее важно |
|---|---|---|
| Единичные мелкие детали | При слабом верстаке или заметных вибрациях | Точность настройки, резцы, патрон |
| Серийные детали из стали | При повторяющейся нагрузке и требованиях к размеру | Жёсткость суппорта, передней бабки и направляющих |
| Длинные валы | При большом РМЦ и работе с задней бабкой | Поддержка детали, люнет, геометрия станины |
| Расточка и работа с большим вылетом | Когда инструмент создаёт повышенный изгибающий момент | Жёсткий резцедержатель — узел, который фиксирует резец на суппорте, — и минимальный вылет |
| Гаражная мастерская | Если основание и пол рассчитаны на установку | Габариты, электропитание, безопасная разгрузка |
Большая масса не компенсирует недостаточную мощность двигателя, слабый патрон или ошибочный режим резания. При сопоставимых характеристиках она остаётся полезным признаком. Массивная, грамотно спроектированная станина обычно имеет больший запас устойчивости под нагрузкой.
Как проверить влияние массы в конкретной операции
Проверить влияние массы в конкретной операции можно только при одинаковых условиях резания. Меняться должен один фактор: станок или его основание. Заготовка, резец, режим резания и способ закрепления остаются прежними.
Не начинайте с максимальных оборотов. Сначала включите малую скорость, проверьте зажим и отсутствие заметных вибраций. Затем постепенно увеличивайте нагрузку. Следите за поверхностью детали и звуком резания.
Что фиксировать при сравнении
Записывайте условия опыта, иначе разницу в результате нельзя будет связать с массой станка или его установкой.
| Параметр | Как фиксировать |
|---|---|
| Заготовка | Материал, диаметр, длина, вылет из патрона |
| Закрепление | Зафиксируйте тип патрона и положение кулачков. Отдельно укажите, поддерживает ли заготовку задняя бабка |
| Резец | Материал пластины, геометрия, вылет из резцедержателя — узла, который фиксирует резец на суппорте |
| Режим резания | Обороты шпинделя, подача, глубина резания |
| Установка | Крепление к верстаку, опоры, положение по уровню |
| Результат | Следы вибраций, шероховатость, отклонение диаметра, конусность |
Вибрации выдают периодические полосы на поверхности, резкий меняющийся звук и внезапное ухудшение чистоты. Размер после одинаковых проходов тоже начинает плавать. Сначала сократите вылет резца и заготовки. Затем проверьте крепление и состояние режущей кромки. Режим резания меняйте после этого.
Есть тонкость. Более тихая обработка не всегда даёт более точную деталь. После визуальной оценки измерьте диаметр в нескольких сечениях и сравните результаты. Здесь видно, удержала ли устойчивость станка размер.
FAQ
Ниже — ответы на вопросы, которые возникают при сравнении массы и жёсткости токарных станков.
Сколько опор передней бабки должно быть у токарного станка?
Универсального числа нет. Конструкцию передней бабки оценивают по зонам опирания и креплению к станине. Это не количество подшипников шпинделя. Их оценивают вместе с геометрией станины, рёбрами жёсткости и жёсткостью крепления узла.
Две опоры передней бабки означают, что станок точнее?
Нет. Две опоры могут повысить жёсткость зоны передней бабки, но точность зависит также от шпинделя, подшипников, направляющих, суппорта, установки и режима резания.
Может ли лёгкий станок давать точные детали?
Может, если операция соответствует его возможностям, станок жёстко установлен, направляющие исправны, а заготовка и резец закреплены правильно. Точность детали нельзя выводить только из массы оборудования.
Нужно ли крепить тяжёлый токарный станок к основанию?
Да, если конструкция и место установки предусматривают крепление. Масса уменьшает склонность к раскачиванию, но не защищает от перекоса основания и вибраций верстака.